


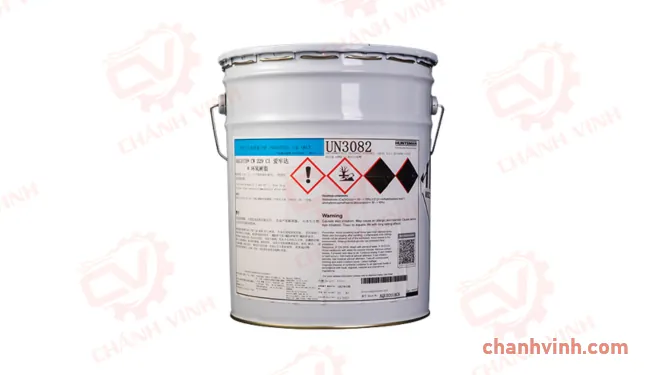
ARALDITECW 229
Keo rót và bọc cách điện, đóng rắn nhiệt bằng nhựa epoxy. ARALDITE CW 229 (nhựa) và ARADUR HW 229-1 (chất đóng rắn) tạo thành hệ rót epoxy hai thành phần có chất độn, đóng rắn nhiệt, dùng để cách điện cho các linh kiện điện. Cặp sản phẩm này được ghi nhận cho phương pháp rót thông thường và rót có tạo áp lực (Automatic Pressure Gelation, APG). Độ nhớt sau khi trộn phụ thuộc vào nhiệt độ, và chế độ đóng rắn được chọn tuỳ theo khối lượng chi tiết, nhiệt độ khuôn và phương pháp gia công. Tỉ lệ trộn 100:100 theo khối lượng hoặc 100:90 theo thể tích. Tương thích APG. Nhiệt độ chuyển thuỷ tinh (Tg) 110-120 °C. Chỉ số nhiệt 200 °C. Trạng thái khi giao: Tính chất từng thành phần: giá trị của nhựa và chất đóng rắn được thể hiện riêng trước khi trộn. Mô tả: Màu be, dạng lỏng sệt; Tỉ trọng: nhựa 1,76-1,83 g/cm³, chất đóng rắn 1,90-1,98 g/cm³; Độ nhớt ở 25 °C: nhựa 80.000-200.000 cP, chất đóng rắn 25.000-75.000 cP; Điểm chớp cháy (cốc kín): nhựa 135 °C, chất đóng rắn 140 °C. Các tính chất dựa trên phương pháp thử của Huntsman. Gia công: Chọn chế độ đóng rắn phù hợp với kích thước và quy trình rót. Quy trình khác nhau đối với chi tiết nhỏ, chi tiết rất lớn và rót APG. Vật liệu sau khi trộn có độ nhớt giảm đáng kể khi nhiệt độ tăng. Trộn ARALDITE CW 229 và ARADUR HW 229-1 theo tỉ lệ 100:100 theo khối lượng hoặc 100:90 theo thể tích. Với chi tiết nhỏ, làm nóng khuôn trước đến 80-100 °C, trộn ở 40-80 °C, sau đó gel hoá 4-6 giờ ở 80 °C hoặc 2 giờ ở 100 °C trước khi hậu đóng rắn theo quy định.
Potting, Encapsulation & Electrical Casting Heat-curing epoxy casting system for electrical insulation ARALDITE CW 229 resin and ARADUR HW 229-1 hardener form a filled, heat-curing two-component epoxy casting system for electrically insulating components. The exact pair is documented for conventional casting and Automatic Pressure Gelation. The mixed viscosity is temperature-dependent, and the cure schedule is selected according to part mass, mold temperature, and processing method. 100:100 by weight 100:90 by volume APG compatible Tg 110-120 deg C Thermal Index 200 deg C As supplied Component properties Resin and hardener values are shown separately before mixing. Property ARALDITE CW 229 resin ARADUR HW 229-1 hardener Appearance Beige viscous liquid Beige viscous liquid Density 1.76-1.83 g/cm3 1.90-1.98 g/cm3 Viscosity at 25 deg C 80,000-200,000 cP 25,000-75,000 cP Flash point, closed cup 135 deg C 140 deg C Properties are based on Huntsman test methods. Processing Select the cure profile for the casting size and process Processing guidance differs for smaller parts, very large parts, and APG casting. The mixed material becomes substantially less viscous as temperature rises. Mix ARALDITE CW 229 resin and ARADUR HW 229-1 hardener at 100:100 by weight or 100:90 by volume. For smaller parts, preheat the mold to 80-100 deg C, mix at 40-80 deg C, then gel for 4-6 hours at 80 deg C or 2 hours at 100 deg C before the stated post-cure.